


Úvod do technológie fotolitografie
História vývoja technológie fotolitografie
Odkedy Jack S. Kilby 12. septembra 1958 vynašiel prvý integrovaný obvod na svete, integrované obvody zaznamenali prudký rozvoj už viac ako 50 rokov. Minimálna šírka čiary je teraz medzi 20 a 30 nm. čas, vstupujúci do hlbokého submikrónového rozsahu. Technológia fotolitografie, jedna z kľúčových technológií, sa tiež vyvinula od počiatočného používania zväčšovacích šošoviek podobných tým vo fotografických zariadeniach až po dnešné imerzné typy 1,35 vysokej numerickej apertúry, ktorá má schopnosť automaticky ovládať a upravovať kvalitu obrazu s priemerom viac ako pol metra a hmotnosti pol tony. obrovská sada šošoviek. Funkciou fotolitografie je vytlačiť vzory polovodičových obvodov na kremíkové doštičky vrstvu po vrstve. Jeho myšlienka vychádza z dlhoročnej technológie tlače. Rozdiel je v tom, že tlač zaznamenáva informácie pomocou atramentu na vytváranie zmien odrazivosti svetla na papieri. , pričom fotolitografia využíva na dosiahnutie zmien kontrastu fotochemickú reakciu svetla a svetlocitlivých látok.
Technológia tlače sa prvýkrát objavila na konci dynastie Han v Číne. O viac ako 800 rokov neskôr Bi Sheng z dynastie Song urobil revolučné vylepšenia a premenil fixnú blokovú tlač na tlač s pohyblivým písmom, ktorá sa potom rýchlo rozvíjala. V súčasnosti bola vyvinutá technológia laserovej fotosadzby. „Fotolitografia“ v súčasnom zmysle začala pokusmi Aloisa Senefedlera v roku 1798. Keď sa pokúsil vydať svoju knihu v nemeckom Mníchove, zistil, že ak použije olejovú ceruzku na kreslenie ilustrácií na pórovitý vápenec a nenakreslené plochy navlhčí vodou , atrament by bol len Lepidlo tam, kde ste kreslili ceruzkou. Táto technika sa nazýva litografia alebo kresba na kameň. Litografia bola predchodcom modernej multiregistrácie.
Základné metódy fotolitografie
Aj keď existujú určité podobnosti, fotolitografia v integrovaných obvodoch používa svetlo namiesto atramentu a oblasti s atramentom a bez atramentu sa stávajú oblasťami so svetlom a bez svetla na maske. V priemysle výroby integrovaných obvodov sa preto litografia nazýva aj fotolitografia alebo litografia. Rovnako ako atrament na báze oleja sa selektívne nanáša na vápenec, svetlo môže prechádzať iba cez priehľadné oblasti na maske a premietané svetlo sa zaznamenáva na svetlocitlivý materiál nazývaný fotorezist. Jednoduchý schematický diagram procesu fotolitografie je znázornený na obrázku 7.1.

Pretože fotorezist prechádza zmenou rýchlosti rozpúšťania vo vývojke po vystavení ultrafialovému (UV) svetlu, vzor na maske sa prenesie na vrstvu fotorezistu na vrchnej strane kremíkovej doštičky. Oblasti pokryté fotorezistom môžu dosiahnuť ďalší prenos vzoru masky tým, že zabránia ďalšiemu spracovaniu (ako je leptanie alebo implantácia iónov).
Od roku 1960 možno technológiu fotolitografie rozdeliť do nasledujúcich troch typov: kontaktná expozícia, blízkosť a projekčná expozícia. Prvým z nich bol kontakt alebo blízkosť, ktorá bola hlavným prúdom výroby až do polovice-20 storočia. Pri kontaktnej expozícii, keďže medzi maskou a vrchnou časťou kremíkového plátku teoreticky nie je žiadna medzera, rozlíšenie nie je problém. Keďže však kontakt spôsobí defekty v dôsledku opotrebovania masky a fotorezistu, ľudia si nakoniec zvolili blízkosť. Samozrejme, pri expozícii blízkosti, aj keď sa zabráni defektom, rozlíšenie expozície blízkosti je obmedzené na 3 μm alebo väčšie kvôli prítomnosti medzier a rozptylu svetla. Teoretický limit rozlíšenia blízkej expozície je

Medzi nimi
k predstavuje parametre fotorezistu, zvyčajne medzi 1 a 2;
CD predstavuje minimálnu veľkosť, to znamená kritický rozmer, ktorý zvyčajne zodpovedá minimálnej rozlíšiteľnej šírke čiary priestorového obdobia;
λ označuje vlnovú dĺžku expozície;
g predstavuje vzdialenosť od masky k medzere na povrchu fotorezistu (g=0 zodpovedá kontaktnej expozícii)
Pretože g je zvyčajne väčšie ako 1 0 μm (obmedzené rovinnosťou povrchu masky a kremíkového plátku), rozlíšenie je značne obmedzené, napríklad 3 μm pre vlnovú dĺžku osvetlenia 450 nm. Kontaktná expozícia môže dosiahnuť 0,7 μm.
Aby sa prekonali dvojité ťažkosti s defektmi a rozlíšením, bola navrhnutá schéma expozície projekcie, v ktorej sú maska a kremíkový plátok oddelené o viac ako niekoľko centimetrov. Optické šošovky sa používajú na zobrazenie vzorovej šošovky na maske na kremíkovej doštičke. Keďže trh vyžaduje väčšie veľkosti čipov a prísnejšiu kontrolu rovnomernosti šírky čiary, postupne sa od pôvodného vyvinula aj expozícia projekcie.
úplné vystavenie kremíkovej doštičky úplnému skenovaniu kremíkovej dosky (pozri obrázok 7.2 (a))
postupná a opakovaná expozícia (pozri obrázok 7.2 (b))
expozícia krok a skenovanie (pozri obrázok 7.2 (c))

Celý kremíkový plátok 1:1 expozičná metóda má jednoduchú štruktúru a nevyžaduje vysokú monochromatickosť svetla. Keďže sa však veľkosť čipu a veľkosť kremíkového plátku zväčšujú a zväčšujú a šírka čiary sa stáva jemnejšou a jemnejšou, optický systém nemôže premietať vzor na celý kremíkový plátok naraz bez ovplyvnenia kvality zobrazenia a expozícia bloku sa stáva nevyhnutnou. .
Jednou z metód blokovej expozície je metóda skenovania celého kremíkového plátku, ako je znázornené na obrázku 7.2 (a). Táto metóda nepretržite skenuje a vystavuje vzor na maske kremíkovej doštičke cez oblúkové zorné pole. Systém využíva dve sférické zrkadlá s rovnakou optickou osou a ich polomer zakrivenia a inštalačná vzdialenosť sú určené požiadavkou bez aberácie.
Keďže sa však veľkosť čipu a veľkosť kremíkového plátku zväčšujú a zväčšujú a šírka čiary je čoraz jemnejšia, 1x expozícia sťažuje výrobu masky s vysokou presnosťou výroby vzoru a presnosťou umiestnenia.
Preto koncom 70. rokov 20. storočia vznikol stroj so zníženým zväčšením, blokový osvitový stroj. Vzor čipu je vystavený silikónovému plátku jeden po druhom, ako je znázornené na obrázku 7.2 (b). Preto sa tento expozičný systém so zníženým zväčšením nazýva step-and-repeat system alebo stepper.
Keďže sa však veľkosť čipu a veľkosť kremíkového plátku zväčšujú a kontrola šírky čiary sa stáva prísnejšou, ani technické možnosti krokového zariadenia nedokážu uspokojiť potreby. Vyriešenie rozporu medzi touto požiadavkou a súčasnou technológiou priamo viedlo k zrodu expozičného stroja typu step-and-scan, ako je znázornené na obrázku 7.2 (c). Toto zariadenie je hybrid, ktorý kombinuje výhody skorého celoplošného skenovacieho expozičného stroja a neskoršieho expozičného stroja s krokovým a opakovaným osvitom: maska sa naskenuje a premietne namiesto premietania naraz a celý kremíkový plátok sa tiež exponuje v bloky. Toto zariadenie prenáša optické ťažkosti na vysoké mechanické polohovanie a ovládanie. Toto zariadenie sa v priemysle používa dodnes, najmä pri výrobe polovodičových čipov na technologických uzloch 65nm a nižšie.
Hlavnými výrobcami litografických strojov na svete sú ASML v Holandsku, Nikon a Canon v Japonsku a ďalší výrobcovia neplnohodnotných litografických strojov, ako napríklad Ultrastepper.
Výroba domácich moderných skenovacích litografických strojov sa začala neskoro. Po 2002 bol vyvinutý hlavne spoločnosťou Shanghai Microelectronics Equipment Co., Ltd. (SMEE). Domáce litografické stroje sa vyvinuli z opráv použitých litografických strojov až po samostatný vývoj a výrobu litografických strojov. Najpokročilejší litografický stroj, ktorý je momentálne vo vývoji, je 193nm SSA600/20 (pozri obrázok 7.3). Aj keď je stále veľký rozdiel oproti vyspelej svetovej úrovni, treba povedať, že sa dosiahol potešujúci pokrok. Jeho numerická apertúra je 0,75, štandardné expozičné pole je 26 × 33 mm, rozlíšenie je 90 nm, presnosť prekrytia je 20 nm a výrobná kapacita 300 mm je 80 kusov za hodinu.

Iné spôsoby prenosu obrázkov
Je dobre známe, že jedným smerom pokračujúceho rozvoja fotolitografie je znižovanie vlnovej dĺžky. Toto úsilie však brzdili faktory, ako je vývoj vhodných 157nm fotorezistov, ochranných fólií masky (pelikuly) a objem výroby materiálov na šošovky, ako je fluorid vápenatý (
). Za posledných 20 rokov však ľudia investovali veľa výskumu do fotolitografie s extrémnou ultrafialovou (EUV) vlnovou dĺžkou. Táto technológia využíva 13,5nm extrémne ultrafialové svetlo vyžarované xenónovou alebo cínovou plazmou generované silnými lasermi alebo vysokonapäťovými výbojmi. Aj keď je vysoké rozlíšenie, ktoré prináša technológia EUV, veľmi atraktívne, táto technológia má aj mnohé technické ťažkosti, napríklad zrkadlo sa ľahko kontaminuje rozstrekovaným materiálom generovaným impulzom, extrémne ultrafialové svetlo je ľahko absorbované (vyžaduje, aby systém mal extrémne vysoké vákuum a minimálny počet reflexných šošoviek), prísne požiadavky na masku (žiadne chyby a vysoká odrazivosť), odlesky spôsobené krátkou vlnovou dĺžkou, rýchlosť reakcie fotorezistu a rozlíšenie atď.
Okrem použitia tradičného svetla na prenos vzoru masky ľudia hľadajú aj iné mikrolitografické metódy, ako je röntgen, nanoimprint, priame písanie viacelektrónovým lúčom, elektrónový lúč, projekcia iónového lúča atď.
Systémové parametre fotolitografie
Vlnová dĺžka, numerická apertúra, index lomu média obrazového priestoru
Už bolo spomenuté, že rozlíšenie blízkej expozície sa rýchlo zhoršuje, keď sa vzdialenosť medzi maskou a kremíkovým plátkom zväčšuje. Pri metóde projekčnej expozície sa optické rozlíšenie určuje podľa nasledujúceho vzorca, tj.

Medzi nimi
predstavuje proporcionálny koeficient, ktorý charakterizuje náročnosť procesu fotolitografie. všeobecne povedané,
je medzi {{0}},25 a 1,0. Toto je vlastne slávny Rayleighov vzorec. Podľa tohto vzorca je optické rozlíšenie určené vlnovou dĺžkou λ, numerickou apertúrou NA a procesom súvisiacim
. Ak potrebujete vytlačiť menší vzor, môže sa použiť metóda súčasného zníženia vlnovej dĺžky expozície, zvýšenia numerickej apertúry, zníženia
hodnotu alebo zmeniť jeden z faktorov. V tejto časti najskôr predstavíme existujúce výsledky zlepšenia rozlíšenia znížením vlnovej dĺžky a zvýšením numerickej apertúry. Ako zlepšiť rozlíšenie znížením
faktor za predpokladu pevnej vlnovej dĺžky a numerickej apertúry bude diskutovaný neskôr.
Hoci krátka vlnová dĺžka môže dosiahnuť vysoké rozlíšenie, je potrebné vziať do úvahy aj niekoľko ďalších dôležitých parametrov súvisiacich so zdrojom svetla, ako je intenzita osvetlenia (jas), šírka frekvenčného pásma a koherencia (koherencia bude podrobne popísaná neskôr). Po komplexnom skríningu bola vysokotlaková ortuťová výbojka vybraná ako spoľahlivý svetelný zdroj pre jej jas a množstvo ostrých spektrálnych čiar. Rôzne vlnové dĺžky expozície je možné zvoliť pomocou filtrov rôznych vlnových dĺžok. Schopnosť vybrať jednu vlnovú dĺžku svetla je pre fotolitografiu rozhodujúca, pretože všeobecný krokový krok spôsobí chromatickú aberáciu pre nemonochromatické svetlo, čo vedie k zníženiu kvality obrazu. Čiara G, čiara H a čiara I, ktoré sa používajú v priemysle, sa vzťahujú na spektrá 436nm, 405nm a 365nm ortuťových výbojok používaných expozičným strojom (pozri obrázok 7.4).

Keďže optické rozlíšenie I-line stepperu môže dosiahnuť iba 0,25 μm, požiadavka na vyššie rozlíšenie posunula vlnovú dĺžku expozície na kratšiu vlnovú dĺžku, ako je napríklad spektrum Deep UltraViolet (DUV) {{3} } nm. Rozšírenie vysokotlakových ortuťových výbojok v hlbokom ultrafialovom žiarení však nie je ideálne nielen pre nedostatočnú intenzitu, ale aj preto, že žiarenie v pásme dlhých vlnových dĺžok bude produkovať teplo a deformovať sa. Bežné ultrafialové lasery tiež nie sú ideálne, ako napríklad argónové iónové lasery, pretože nadmerná priestorová koherencia spôsobí škvrny a ovplyvní rovnomernosť osvetlenia. Naproti tomu excimerové lasery boli vybrané ako ideálne svetelné zdroje pre hlboké ultrafialové žiarenie kvôli ich nasledujúcim výhodám.
(1) Ich vysoký výkon maximalizuje produktivitu litografického stroja;
(2) Ich priestorová nekoherencia na rozdiel od iných laserov eliminuje škvrnitosť;
(3) Vysoký výstupný výkon uľahčuje vývoj vhodných fotorezistov;
(4) Opticky, schopnosť produkovať hlboký ultrafialový výstup s úzkou frekvenciou (tak úzkou ako niekoľko pm) umožňuje navrhnúť vysokokvalitné celokremenné strojové šošovky pre litografiu.
Preto sa excimerové lasery stali hlavným prúdom osvetľovacieho svetelného zdroja na výrobných linkách s integrovanými obvodmi s veľkosťou 0,5 μm a menej a najskoršia správa bola publikovaná Jainom a kol. Najmä dva excimerové lasery, kryptónový fluorid (KrF) s vlnovou dĺžkou 248 nm a fluorid argónový (ArF) s vlnovou dĺžkou 193 nm, preukázali vynikajúci výkon z hľadiska expozičnej energie, šírky pásma, tvaru lúča, životnosti a spoľahlivosti. Preto sa široko používajú v pokročilých litografických strojoch typu step-and-scan, ako je ASML dvojplatformový Twinscan XT: 1000H (KrF), Twinscan XT: 1450G (ArF) a Nikon NSR-S210D (KrF), NSR{{11 }}F (ArF).
Samozrejme, ľudia stále hľadajú zdroje svetla s kratšími vlnovými dĺžkami, ako je 157nm laser generovaný molekulami fluóru.
Avšak kvôli ťažkostiam pri vývoji vhodných fotorezistov, ochranných fólií masky (pelikuly) a objemu výroby šošovkového materiálu fluoridu vápenatého (
), 157nm litografická technológia môže rozšíriť polovodičový proces iba o jeden uzol, to znamená zo 65nm na 45nm; zatiaľ čo predchádzajúci vývoj 193nm litografickej technológie rozšíril výrobný uzol zo 130nm na dva uzly: 90nm a 65nm, čo viedlo ku konečnému opusteniu snáh o komercializáciu masovej výroby 157nm litografickej technológie. Vývoj vlnovej dĺžky expozície s procesnými uzlami je znázornený na obrázku 7.5.

Okrem skrátenia vlnovej dĺžky expozície je ďalším spôsobom zvýšenia rozlíšenia zväčšenie numerickej apertúry (NA) projekčného/skenovacieho zariadenia.
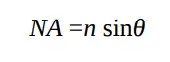
Kde n predstavuje index lomu v obrazovom priestore a θ predstavuje maximálny polovičný uhol šošovky objektívu v obrazovom priestore, ako je znázornené na obrázku 7.6.

Ak je médiom obrazového priestoru vzduch alebo vákuum, jeho index lomu je blízky 1.0 alebo 1.0 a numerická apertúra je sinθ. Čím väčší je uhol objektívu v priestore obrazu, tým väčšie je rozlíšenie optického systému. Samozrejme, ak vzdialenosť medzi šošovkou a kremíkovým plátkom zostane nezmenená, čím väčšia je numerická apertúra, tým väčší je priemer šošovky. Čím väčšia je veľkosť šošovky, tým väčšia je náročnosť výroby a zložitejšia štruktúra.
Zvyčajne je maximálna dosiahnuteľná numerická apertúra určená vyrobiteľnosťou a výrobnými nákladmi technológie šošoviek. V súčasnosti je typický I-line skenovací litografický stroj (ASML Twinscan XT: 450G) vybavený šošovkou s maximálnou NA 0,65, ktorá dokáže rozlíšiť husté čiary 22{ {11}} nm a priestorovú periódu 440 nm. Najvyššia numerická apertúra fluoridu kryptónu (KrF) vlnová dĺžka je 0,93 (ASML Twinscan XT: 1000H), ktorá dokáže rozlíšiť husté čiary 80nm (160nm priestorová perióda). Najpokročilejší ArF litografický stroj má numerickú apertúru 0,93 (ASML Twinscan XT: 1450G), ktorý dokáže tlačiť 65nm husté čiary (120nm priestorová perióda).
Ako už bolo spomenuté vyššie, numerickú apertúru možno zväčšiť nielen zväčšením clonového uhla šošovky v obrazovom priestore, ale aj zvýšením indexu lomu obrazového priestoru. Ak sa na vyplnenie priestoru obrazu použije voda namiesto vzduchu, index lomu priestoru obrazu sa zvýši na 1,44 pri vlnovej dĺžke 193 nm. To je ekvivalentné zvýšeniu 0.93 NA vo vzduchu na 1,34 NA naraz. Rozlíšenie sa zlepší o 30 % až 40 %. Preto sa v roku 2001 začala nová éra ponornej litografie. Najpokrokovejšie komerčné zariadenia na ponornú litografiu sú Twinscan NXT: 1950i od spoločnosti ASML a NSR-S610C od spoločnosti Nikon, ako je znázornené na obrázkoch 7.7 (a) a 7.7 (b). Situácia ponornej litografie bude podrobne popísaná neskôr.

Znázornenie rozlíšenia fotolitografie
Už bolo spomenuté, že rozlíšenie fotolitografie je určené numerickou apertúrou a vlnovou dĺžkou systému a samozrejme súvisí s metódou zvýšenia rozlíšenia fotolitografie súvisiacou s faktorom
. Táto časť hlavne predstavuje spôsob, ako posúdiť rozlíšenie procesu fotolitografie. Vieme, že rozlíšenie optického systému je dané známym Rayleighovým kritériom. Ak sú dva bodové zdroje svetla rovnakej veľkosti blízko seba, vzdialenosť od ich stredu k stredu sa rovná vzdialenosti od maximálnej hodnoty po prvú minimálnu hodnotu intenzity svetla každého svetelného zdroja zobrazeného optickým prístrojom, optický systém nedokáže rozlíšiť, či ide o dva alebo jeden svetelný zdroj, ako je znázornené na obrázku 7.8. Avšak aj keď spĺňa Rayleighovo kritérium, intenzita svetla v oblasti medzi dvoma bodovými zdrojmi svetla je stále nižšia ako maximálna hodnota, s kontrastom približne 20 %. Pre čiarový svetelný zdroj, keď je šírka svetelného zdroja nekonečne malá, pre optický systém s numerickou apertúrou NA a vlnovou dĺžkou svetelného zdroja osvetlenia λ, je rozloženie intenzity svetla v obrazovej rovine

To znamená, že intenzita svetla dosiahne prvý minimálny bod vzhľadom na stredovú polohu obrazu (2NA). I0 predstavuje intenzitu svetla v strede obrázka. Dá sa uvažovať, že minimálna vzdialenosť, ktorú tento optický systém dokáže rozlíšiť, je λ/(2NA). Napríklad, keď je vlnová dĺžka 193 nm a NA je 1,35 (ponorenie), minimálna rozlišovacia vzdialenosť optického systému je 71,5 nm.
Samozrejme, pre proces fotolitografie to znamená, že je možné vytlačiť vzor s priestorovou periódou 71,5 nm? Odpoveď je nie. Existujú dva dôvody:
① Proces si vyžaduje istú maržu a procesné indikátory, ktoré sa majú vyrábať vo veľkom;
② Presnosť komerčnej výroby všetkých strojov a zariadení a komplexnosť výkonu stroja, aby stroj mohol tlačiť husté čiary na hranici rozlíšenia a izolované vzory a tiež musí minimalizovať vplyv zvyškových aberácií na proces.
Pre 1,35 NA litografický stroj ASML sľubuje, že minimálna priestorová perióda vzoru, ktorý je možné vytvoriť, je 76 nm, to znamená 38 nm husté čiary s rovnakým rozostupom. V procese fotolitografie má limitné rozlíšenie iba referenčnú hodnotu. Pri skutočnej práci hovoríme len o tom, aké veľké je procesné okno v určitom priestorovom období a určitej šírke čiary a či je dostatočné na sériovú výrobu. Parametre, ktoré charakterizujú okno procesu, budú podrobne popísané v časti 7.4. Tu je krátky úvod. Zvyčajne medzi parametre, ktoré charakterizujú procesné okno, patrí zemepisná šírka expozičnej energie (EL), hĺbka zaostrenia alebo hĺbka zaostrenia (DOF), faktor chyby masky (MEF), presnosť prekrytia, rovnomernosť šírky čiary atď.
Zemepisná šírka expozičnej energie sa vzťahuje na maximálnu povolenú odchýlku expozičnej energie v rámci povoleného rozsahu variácie šírky čiary. Napríklad pre čiaru so šírkou čiary 90nm sa šírka čiary mení s energiou o 3nm/mJ a povolený rozsah zmeny šírky čiary je ±9nm, potom je povolený rozsah zmeny expozičnej energie 9×2/{ {5}} mJ. Ak je energia expozície 30 mJ, šírka energie je 20 % vzhľadom na energiu expozície.
Hĺbka ostrosti vo všeobecnosti súvisí s výkonom ovládania zaostrenia litografického stroja. Napríklad presnosť ovládania zaostrenia 193nm litografického stroja, vrátane stability ohniskovej roviny stroja, zakrivenia poľa šošovky, astigmatizmu, presnosti vyrovnávania a rovinnosti kremíkovej dosky, je 120 nm. Potom by minimálna hĺbka zaostrenia procesu, ktorý môže byť masovo vyrábaný, mala byť nad 120 nm. Ak sa k tomu pridá vplyv ďalších procesov, ako je napríklad chemicko-mechanická planarizácia, treba zlepšiť minimálnu hĺbku ostrosti, napríklad 200nm. Samozrejme, ako bude diskutované neskôr, zlepšenie hĺbky ostrosti môže byť na úkor energetickej rezervy.
Faktor chyby masky (MEF) je definovaný ako pomer odchýlky šírky čiary kremíkovej dosky v dôsledku odchýlky šírky čiary na maske k odchýlke na maske, ako je znázornené vo vzorci (7-5).

Normálne je MEF blízko alebo rovné 1.0. Keď sa však priestorová perióda vzoru priblíži k difrakčnej hranici, MEF sa rýchlo zvýši. Príliš veľký chybový faktor spôsobí zhoršenie rovnomernosti šírky čiary na kremíkovej doske. Alebo, čo zodpovedá danej požiadavke na rovnomernosť šírky čiary, rovnomernosť šírky čiary masky je príliš vysoká.
Presnosť prekrytia je vo všeobecnosti určená krokovaním, presnosťou synchronizácie skenovania, reguláciou teploty, aberáciou šošovky a stabilitou aberácie pohyblivej platformy na litografickom stroji. Presnosť prekrytia samozrejme závisí aj od rozpoznania a presnosti čítania prekryvnej značky, vplyvu procesu na prekryvnú značku, deformácie procesu na kremíkovej doštičke (ako sú rôzne procesy ohrevu, procesy žíhania) atď. Moderné litografické strojové krokovanie môže kompenzovať rovnomernú expanziu kremíkového plátku a môže tiež kompenzovať nerovnomerné skreslenie kremíkového plátku, ako napríklad softvér GridMapper pre „mapovanie mriežky“ spustený spoločnosťou ASML. Môže korigovať skreslenie nelineárnej kremíkovej mriežky expozície.
Rovnomernosť šírky čiary je rozdelená do dvoch kategórií: rovnomernosť v rámci expozičnej oblasti (vnútri poľa) a rovnomernosť medzi expozičnými oblasťami (medzipoľová).
Rovnomernosť šírky čiary v rámci oblasti expozície je určená hlavne rovnomernosťou šírky čiar masky (prenášaná cez faktor chyby masky), stabilitou energie (počas skenovania), rovnomernosťou osvetlenia v rámci skenovacej štrbiny, rovnomernosťou zaostrenia/vyrovnania pre každý bod v oblasti expozície, šošovkou aberácie (ako je kóma, astigmatizmus), chyba presnosti synchronizácie skenovania (Moving Standard Deviation, MSD) atď.
Rovnomernosť šírky čiary medzi oblasťami expozície je určená najmä stabilitou energie osvetlenia, rovnomernosťou rozdelenia hrúbky filmu substrátu kremíkovej doštičky na povrchu kremíkovej doštičky (hlavne v dôsledku rovnomernosti povlaku lepidla a rovnomernosti hrúbky filmu spôsobenej inými procesmi), plochosti kremíkovej doštičky povrch, rovnomernosť vypaľovania súvisiaceho s vývojkou, rovnomernosť striekania vývojky atď.
Priebeh procesu fotolitografie
Základný 8-krok procesu fotolitografie je znázornený na obrázku 7.9.

step{0}}povrchová úprava HMDS
krok02-Lepenie
krok03-Pečenie pred expozíciou
krok04-Zarovnanie a vystavenie
krok05-Pečenie po expozícii
krok{0}}Vývoj
krok07-Pečenie po vývoji
krok{0}}Meranie
1. Predúprava povrchu plynového kremíkového plátku
Pred fotolitografiou sa kremíkový plátok podrobí mokrému čisteniu a opláchnutiu deionizovanou vodou, aby sa odstránili nečistoty. Po vyčistení je potrebné povrch kremíkovej dosky hydrofobizovať, aby sa zvýšila priľnavosť medzi povrchom kremíkovej dosky a fotorezistom (zvyčajne hydrofóbnym). Hydrofóbna úprava využíva materiál nazývaný hexametyldisilazán s molekulovým vzorcom (CH3)3SiNHSi(CH3)3. Vyrába sa para hexametyldisilazánu (HMDS). Táto predúprava plynu je podobná použitiu základného spreja na drevo a plast pred lakovaním. Úlohou hexametyldisilazánu je nahradiť hydrofilný hydroxyl (OH) na povrchu kremíkového plátku hydrofóbnym hydroxylom (OH) prostredníctvom chemickej reakcie.OSi(CH3)₃.Na dosiahnutie účelu predbežnej úpravy
Teplota predúpravy plynu sa reguluje na 200-250 stupeň a čas je zvyčajne 30 s. Zariadenie na predúpravu plynu je pripojené k dráhe plátku na spracovanie fotorezistu a jeho základná štruktúra je znázornená na obrázku 7.10.

2. Spin-coated photoresist, antireflexná vrstva
Po predúprave plynu je potrebné naniesť fotorezist na povrch kremíkového plátku. Najpoužívanejšou metódou poťahovania je metóda odstreďovania. Fotorezist (asi niekoľko mililitrov) sa najprv potrubím dopraví do stredu kremíkového plátku a následne sa bude kremíkový plátok otáčať a postupne zrýchľovať, až sa stabilizuje pri určitej rýchlosti (rýchlosť určuje hrúbku lepidla, a hrúbka je nepriamo úmerná druhej odmocnine rýchlosti). Keď sa kremíková doska zastaví, jej povrch je v podstate suchý a hrúbka je stabilná pri vopred nastavenej veľkosti. Rovnomernosť hrúbky povlaku by mala byť v rozmedzí ±20 Á ("Å, vyslovované "angstrom", je jednotka dĺžky v časticovej fyzike. 1Á sa rovná
m, čo je jedna desatina nanometra) pri 45 nm alebo pokročilejších technologických uzloch. Zvyčajne existujú tri hlavné zložky fotorezistu, organická živica, chemické rozpúšťadlo a fotosenzitívna zlúčenina (PAC).
Detailný fotorezist bude diskutovaný v kapitole o fotoreziste. Táto časť sa zaoberá iba základnou dynamikou tekutín. Proces lakovania je rozdelený do troch krokov:
① Transport fotorezistu;
② Zrýchlite rotáciu kremíkového plátku na konečnú rýchlosť;
③ Otáčajte konštantnou rýchlosťou, kým sa hrúbka nestabilizuje na prednastavenej hodnote;
Konečná hrúbka fotorezistu priamo súvisí s viskozitou fotorezistu a konečnou rýchlosťou otáčania. Viskozitu fotorezistu je možné upraviť zvýšením alebo znížením chemického rozpúšťadla. Mechanika kvapalín odstreďovania bola starostlivo študovaná.
Vysoké požiadavky na rovnomernosť hrúbky fotorezistu možno dosiahnuť úplnou kontrolou nasledujúcich parametrov:
① Teplota fotorezistu;
② Teplota okolia;
③ Teplota kremíkovej doštičky;
④ Výfukový prietok a tlak poťahovacieho modulu;
Ďalšou výzvou je znížiť chyby súvisiace s povlakom. Prax ukazuje, že použitie nasledujúceho procesu môže výrazne znížiť výskyt defektov.
(1) Samotný fotorezist musí byť čistý a bez častíc. Pred potiahnutím musí byť Používa sa proces filtrácie a veľkosť pórov filtra musí spĺňať požiadavky technologického uzla.
(2) Samotný fotorezistor nesmie obsahovať zmiešaný vzduch, pretože bubliny spôsobia chyby zobrazenia. Bubliny sa správajú podobne ako častice.
(3) Konštrukcia nanášacej misy musí konštrukčne zabrániť rozstrekovaniu vymršteného fotorezistu.
(4) Čerpací systém na dodávanie fotorezistu musí byť konštruovaný tak, aby sa mohol po každom dodaní fotorezistu spätne nasať. Funkciou spätného nasávania je nasať prebytočný fotorezist z dýzy späť do potrubia, aby sa predišlo kvapkaniu prebytočného fotorezistu na kremíkovú dosku alebo vyschnutiu prebytočného fotorezistu a spôsobeniu zrnitých defektov počas ďalšej dodávky. Spätné nasávanie by malo byť nastaviteľné, aby sa zabránilo vniknutiu prebytočného vzduchu do potrubia.
(5) Odlepovanie okrajov plátku (Edge Rozpúšťadlo používané v procese odstraňovania guľôčok (EBR) musí byť dobre kontrolované. Počas procesu odstreďovania kremíkových plátkov bude fotorezist tiecť na okraj kremíkového plátku a od okraja kremíkový plátok na zadnú stranu kremíkového plátku v dôsledku odstredivej sily Na okraji kremíkového plátku sa v dôsledku jeho povrchového napätia vytvorí kruh v tvare guľôčky, ako je znázornené na obrázku 7.11. Tento zvyšok sa nazýva okrajová guľôčka Ak sa neodstráni, tento kruh guľôčky sa po vysušení odlúpne a vytvorí častice a spadne na silikónový plátok, dopravný nástroj kremíkového plátku a zariadenie na spracovanie kremíkového plátku, čo spôsobí zvýšenie chybovosti. zvyšky fotorezistu na zadnej strane kremíkovej doštičky sa prilepia na kremíkovú dosku (skľučovadlo), čo spôsobí slabú adsorpciu kremíkovej doštičky, spôsobí rozostrenie expozície a zväčší chyby prekrytia. Zvyčajne je vo fotoodpore nainštalované zariadenie na odstraňovanie okrajov náterové zariadenie. Funkcia odstránenia fotorezistu v určitej vzdialenosti od okraja kremíkového plátku sa dosiahne otáčaním kremíkového plátku na okraji kremíkového plátku (jedna dýza hore a jedna dole a poloha dýzy od okraj kremíkového plátku je nastaviteľný).

(6) Po starostlivom výpočte sa zistilo, že asi 90 % až 99 % fotorezistu sa odstredilo z kremíkového plátku a bolo zbytočné. Ľudia sa pokúšali predbežne upraviť kremíkovú dosku pred natáčaním fotorezistu na kremíkovej doštičke pomocou chemického rozpúšťadla nazývaného propylénglykol metyléter acetát (molekulový vzorec CH3COOCH(CH3)CH3OCH3), PGMEA). Táto metóda sa nazýva povlak na zníženie odolnosti (RRC). Ak sa však táto metóda použije nesprávne, vyskytnú sa chyby. Poruchy môžu súvisieť s chemickým vplyvom na rozhraní RRC-fotorezist a kontamináciou rozpúšťadla RRC amoniakom vo vzduchu.
(7) Udržujte výfukový tlak vývojky alebo modulu vývojky, aby ste zabránili spätnému striekaniu malých kvapôčok vývojky počas procesu vývoja, keď sa kremíkový plátok otáča.
Pretože sa viskozita fotorezistu mení s teplotou, môžu sa zámernou zmenou teploty kremíkového plátku alebo fotorezistu dosiahnuť rôzne hrúbky. Ak sú v rôznych oblastiach kremíkovej doštičky nastavené rôzne teploty, na kremíkovej doštičke možno získať rôzne hrúbky fotorezistu. Optimálna hrúbka fotorezistu môže byť určená zákonom o šírke čiary a hrúbke fotorezistu (krivka výkyvu), aby sa ušetrili kremíkové doštičky, strojový čas a materiály. Diskusia o swingových krivkách bude diskutovaná v nasledujúcich kapitolách. Spôsob a princíp odstreďovania antireflexnej vrstvy sú rovnaké.
3. Predexpozičné pečenie
Potom, čo je fotorezist nanesený na povrch kremíkovej doštičky, musí sa upiecť. Účelom pečenia je odohnať takmer všetky rozpúšťadlá. Toto pečenie sa nazýva "pečenie pred vystavením" alebo "predpečenie", pretože sa vykonáva pred vystavením. Predpečenie zlepšuje priľnavosť fotorezistu, zlepšuje rovnomernosť fotorezistu a kontroluje rovnomernosť šírky čiary počas procesu leptania. V chemicky zosilnenom fotoreziste uvedenom v časti 6.3 sa môže predpekanie použiť aj na zmenu dĺžky difúzie fotokyseliny do určitej miery, aby sa upravili parametre procesného okna. Typická teplota a čas predpečenia sú 90-100 stupeň, približne 30 s. Po predpečení sa kremíková doska presunie z horúcej platne použitej na pečenie na studenú platňu, aby sa vrátila na izbovú teplotu v rámci prípravy na krok expozície.
4. Zarovnanie a expozícia
Kroky po predpečení sú zarovnanie a vystavenie. Pri metóde projekčnej expozície sa maska presunie do vopred definovanej približnej polohy na kremíkovej doštičke alebo do správnej polohy vzhľadom na existujúci vzor na kremíkovej doštičke a potom šošovka prenesie svoj vzor na kremíkovú dosku pomocou fotolitografie. Pre blízkosť alebo kontaktnú expozíciu bude vzor na maske vystavený priamo kremíkovému plátku zdrojom ultrafialového svetla.
Pre prvú vrstvu vzorov nemusí byť na kremíkovej doštičke žiadny vzor a fotolitografický stroj posúva masku relatívne k vopred definovanej (metóda diferenciácie čipu) približnej polohe na kremíkovej doštičke (v závislosti od presnosti bočného umiestnenia kremíkovej doštičky na platforme fotolitografického stroja, všeobecne okolo 10 až 30 μm).
Pre druhú vrstvu a nasledujúce vzory musí fotolitografický stroj zarovnať značku zarovnania, ktorá zostala po expozícii predchádzajúcej vrstvy, aby sa maska tejto vrstvy pretlačila na existujúci vzor predchádzajúcej vrstvy. Táto presnosť prekrytia je zvyčajne 25 % až 30 % minimálnej veľkosti vzoru. Napríklad pri 90nm technológii je presnosť prekrytia zvyčajne 22 až 28 nm (3-násobok štandardnej odchýlky). Keď presnosť zarovnania spĺňa požiadavky, začne sa expozícia. Svetelná energia aktivuje svetlocitlivé zložky vo fotorezise a spustí fotochemickú reakciu. Hlavnými ukazovateľmi na meranie kvality fotolitografie sú vo všeobecnosti rozlíšenie a jednotnosť kritického rozmeru (CD), presnosť prekrytia a počet častíc a defektov.
Základný význam presnosti prekrytia sa týka presnosti zarovnania (3σ) grafiky medzi dvoma procesmi fotolitografie. Ak je odchýlka zarovnania príliš veľká, priamo ovplyvní výťažnosť produktu. Pre špičkové fotolitografické stroje budú všeobecní dodávatelia zariadení poskytovať dve hodnoty presnosti prekrytia, jednou je dvojnásobná chyba prekrytia jedného samotného stroja a druhou je chyba prekrytia medzi dvoma zariadeniami (rôzne zariadenia).
5. Pečenie po expozícii
Po dokončení expozície je potrebné fotorezist znova zapiecť. Pretože toto pečenie je po expozícii, nazýva sa to "postexpozičné pečenie", skrátene postexpozičné pečenie (PEB). Účelom následného pečenia je úplné dokončenie fotochemickej reakcie zahrievaním. Fotosenzitívne zložky generované počas procesu expozície budú difundovať pôsobením zahrievania a chemicky reagovať s fotorezistom, čím sa zmení materiál fotorezistu, ktorý bol takmer nerozpustný vo vývojke, na materiál, ktorý je rozpustný vo vývojke, čím sa vytvoria vzory, ktoré sú rozpustné vo vývojke a nerozpustné vo vývojke vo fotorezistovom filme.
Keďže tieto vzory sú v súlade so vzormi na maske, ale nie sú zobrazené, nazývajú sa aj "latentné obrázky". V prípade chemicky zosilnených fotorezistov povedú príliš vysoké teploty pečenia alebo príliš dlhé časy pečenia k nadmernej difúzii fotokyselín (katalyzátorov fotochemických reakcií), čo poškodí pôvodný kontrast obrazu, čím sa zníži jednotnosť procesného okna a šírky čiary. Podrobná diskusia sa uskutoční v nasledujúcich kapitolách. Na skutočné zobrazenie latentného obrazu je potrebný vývoj.
6. Vývoj
Po dokončení dodatočného pečenia vstúpi kremíkový plátok do vývojového kroku. Keďže fotorezist je po fotochemickej reakcii kyslý, ako vývojka sa používa silný alkalický roztok. Všeobecne sa používa 2,38 % vodný roztok tetrametylamóniumhydroxidu (TMAH) s molekulovým vzorcom (CH3)44NOH. Potom, čo fotorezistový film prešiel procesom vyvolávania, exponované oblasti sú zmyté vývojkou a vzor masky sa zobrazí na fotorezistovom filme na kremíkovej doštičke vo forme konkávnych a konvexných tvarov s fotorezistom alebo bez neho. Proces vývoja má vo všeobecnosti nasledujúce kroky:
(1) Predsprej (vopred navlhčený): nastriekajte trochu deionizovanej vody (DI voda) na povrch kremíkového plátku, aby sa zlepšila priľnavosť vývojky na povrchu kremíkového plátku.
(2) Dávkovanie vývojky (dávkovanie vývojky): priveďte vývojku na povrch kremíkového plátku. Aby sa všetky časti povrchu kremíkového plátku dostali do čo najväčšieho kontaktu s rovnakým množstvom vývojky, dávkovanie vývojky vyvinulo nasledujúce metódy. Napríklad použite trysky E2, trysky LD atď.
(3) Zotrvanie na povrchu vývojky (kaluž): Po nastriekaní vývojky musí zostať na povrchu kremíkovej doštičky určitý čas, zvyčajne od desiatok sekúnd do jednej alebo dvoch minút, aby vývojka umožnila plne reagovať s fotorezistom.
(4) Odstránenie a opláchnutie vývojky: Po zastavení vývojky sa vývojka vyhodí a na povrch kremíkového plátku sa nastrieka deionizovaná voda, aby sa odstránila zvyšková vývojka a zvyškové fragmenty fotorezistu.
(5) Odstreďovanie: Kremíkový plátok sa otáča vysokou rýchlosťou, aby sa oddelila deionizovaná voda na povrchu.
7. Pečenie po rozvinutí, pečenie tvrdého filmu
Po vyvinutí, keďže je kremíkový plátok vystavený vode, fotorezist absorbuje trochu vody, čo nie je dobré pre následné procesy, ako je mokré leptanie. Preto je potrebné vypaľovanie tvrdého filmu na vytlačenie prebytočnej vody z fotorezistu. Pretože väčšina leptania teraz používa plazmové leptanie, tiež známe ako "suché leptanie", pečenie tvrdého filmu sa v mnohých procesoch vynechalo.
8. Meranie
Po dokončení expozície je potrebné zmerať kritický rozmer (kritický rozmer, skrátene CD) vytvorený litografiou a presnosť prekrytia (metrológia). Kritický rozmer sa zvyčajne meria pomocou skenovacieho elektrónového mikroskopu, zatiaľ čo presnosť prekrytia sa meria optickým mikroskopom a detektorom CCD (charge coupled array imaging detector). Dôvodom použitia rastrovacieho elektrónového mikroskopu je, že šírka čiary v polovodičovom procese je vo všeobecnosti menšia ako vlnová dĺžka viditeľného svetla, napríklad 400 až 700 nm, a elektrónová ekvivalentná vlnová dĺžka elektrónového mikroskopu je určená urýchľovacím napätím elektrón. Podľa princípov kvantovej mechaniky je De Broglieho vlnová dĺžka elektrónu

Kde h (6,626 × 10-³⁴Js) je Planckova konštanta, m (9,1 × 10-³¹kg) je hmotnosť elektrónu vo vákuu a v je rýchlosť elektrónu. Ak je urýchľovacie napätie V, de Broglieho vlnovú dĺžku elektrónu možno zapísať ako

Kde q (1,609 × 10-19c) je náboj elektrónu. Nahradením číselných hodnôt možno rovnicu (7-7) zapísať približne ako

Ak je urýchľovacie napätie 300V, vlnová dĺžka elektrónu je 0,07nm, čo je dostatočné na meranie šírky čiary. Pri skutočnej práci je rozlišovacia schopnosť elektrónového mikroskopu určená mnohonásobným rozptylom elektrónového lúča v materiáli a aberáciou elektrónovej šošovky. Zvyčajne je rozlíšenie elektrónového mikroskopu desiatky nanometrov a chyba merania rozmeru čiary je asi 1 až 3 nm. Aj keď presnosť prekrytia dosiahla úroveň nanometrov, keďže meranie prekrytia vyžaduje len schopnosť určiť stredovú polohu hrubšej čiary, možno na meranie presnosti prekrytia použiť optický mikroskop.
Obrázok 7.12 (a) je snímka merania veľkosti snímaného elektrónovým mikroskopom. Biele dvojité čiary a príslušné šípky na obrázku predstavujú cieľovú veľkosť. Obrazový kontrast rastrovacieho elektrónového mikroskopu je tvorený emisiou a zberom sekundárnych elektrónov generovaných bombardovaním elektrónmi. Je vidieť, že na okraji vedenia je možné zhromaždiť viac sekundárnych elektrónov. V zásade platí, že čím viac elektrónov sa nazbiera, tým je meranie presnejšie. Keďže však dopad elektrónového lúča na fotorezist nemožno ignorovať, fotorezist sa po ožiarení elektrónovým lúčom zmenší, najmä 193nm fotorezist. Preto je veľmi dôležité vytvoriť rovnováhu medzi merateľnosťou a minimálnym narušením.

Obrázok 7.12 (b) je typický schematický diagram merania prekrytia, v ktorom je hrúbka čiary vo všeobecnosti 1 až 3 μm, dĺžka strany vonkajšieho rámu je vo všeobecnosti 20 až 30 μm a dĺžka strany vnútorného rámu je vo všeobecnosti 10 až 20 μm . Na tomto obrázku sú rôzne farby alebo kontrasty zobrazené vnútorným a vonkajším rámom spôsobené rozdielmi vo farbe a kontraste odrazeného svetla spôsobeného rôznymi hrúbkami rôznych vrstiev tenkých filmov. Meranie prekrytia sa dosiahne určením priestorového rozdielu medzi stredovým bodom vnútorného rámu a stredovým bodom vonkajšieho rámu. Prax ukázala, že pokiaľ je zabezpečená dostatočná intenzita signálu, aj optický mikroskop môže dosiahnuť presnosť merania okolo 1 nm.
Litografické okno procesu a metóda hodnotenia integrity vzoru
Expozičná energetická rezerva, normalizovaný logaritmický sklon obrazu (NILS)
V časti 2 bolo uvedené, že expozičná energetická rezerva (EL) sa vzťahuje na maximálnu povolenú odchýlku expozičnej energie v rámci povoleného rozsahu variácie šírky čiary. Je to základný parameter pre meranie procesu litografie.
Obrázok 7.13 (a) ukazuje variáciu litografického vzoru s expozičnou energiou a ohniskovou vzdialenosťou.
Obrázok 7.13 (b) ukazuje dvojrozmerný testovací obrazec rozloženia s rôznymi energiami a ohniskovou vzdialenosťou vystavený na kremíkovej doštičke. Je ako matica a nazýva sa aj Focus-Exposure Matrix (FEM).
Táto matica sa používa na meranie procesného okna procesu fotolitografie na jednom alebo niekoľkých vzoroch, ako je napríklad energetická rezerva a hĺbka zaostrenia. Ak sa na masku pridajú špeciálne testovacie vzory, Focus-Energy Matrix dokáže merať aj ďalšie výkonnostné parametre súvisiace s procesom a zariadením, ako sú rôzne aberácie šošovky litografického stroja, rozptýlené svetlo (svetlo), faktor chyby masky, difúzia fotokyseliny dĺžka fotorezistu, citlivosť fotorezistu, výrobná presnosť masky a pod.

Na obrázku 7.13 (a) predstavuje sivý graf prierezovú morfológiu fotorezistu (pozitívneho fotorezistu) po expozícii a vyvolaní. Ako sa expozičná energia neustále zvyšuje, šírka čiary sa zmenšuje a zmenšuje. So zmenou ohniskovej vzdialenosti sa mení aj vertikálna morfológia fotorezistu. Poďme najprv diskutovať o zmene s energiou. Ak je ohnisková vzdialenosť zvolená ako -0.1μm, to znamená, že premietaná ohnisková rovina je 0.1μm pod hornou časťou fotorezistu. Ak sa meria šírka čiary, keď sa mení s energiou, možno získať krivku, ako je znázornené na obrázku 7.14.

Ak zvolíme celkovú CD toleranciu šírky čiary ako ±10 % šírky čiary 90nm, teda 18nm, a sklon šírky čiary meniaci sa s energiou expozície je 6,5nm/(mJ/cm²) a optimálna expozičná energia je 20 (mJ/cm²), potom je energetická rezerva EL 18/6,5/20=13,8 %.
stačí to? Táto otázka súvisí s faktormi, ako je sila litografického stroja, schopnosť riadenia výroby procesu a požiadavky zariadenia na šírku čiary. Energetická rezerva tiež súvisí so schopnosťou fotorezistu zachovať priestorový obraz. Všeobecne povedané, v uzloch 90nm, 65nm, 45nm a 32nm je požiadavka EL na litografiu hradlovej vrstvy 15 % až 20 % a požiadavka EL na vrstvu kovových vodičov je približne 13 % až 15 %.
Energetická rezerva tiež priamo súvisí s kontrastom obrazu, ale obrazom tu nie je priestorový obraz zo šošovky, ale "latentný obraz" po fotochemickej reakcii fotorezistu. Absorpcia svetla fotorezistom a výskyt fotochemických reakcií vyžaduje difúziu svetlocitlivých zložiek vo filme fotorezistu. Difúzia potrebná pre túto fotochemickú reakciu zníži kontrast obrazu. Kontrast je definovaný ako

Medzi nimi je U ekvivalentná intenzita svetla „latentného obrazu“ (v skutočnosti hustota svetlocitlivej zložky).
Pre husté čiary, ak je priestorová perióda P menšia ako λ /NA, potom jej ekvivalentná intenzita svetla U(x) priestorového obrazu musí byť sínusová vlna, ako je znázornené na obrázku 7.15, čo možno zapísať ako

Podľa definície EL v kombinácii so vzorcom (7-10), ako je znázornené na obrázku 7.16, možno EL zapísať ako nasledujúci výraz, tj.

Pre rovnakú čiaru a medzeru, CD=P/2. Existuje výstižnejší a intuitívnejší výraz, a to

To znamená, že ak dCD používa všeobecných 10 % CD, potom sa kontrast približne rovná 3,2-násobku EL. Sklon vo vzorci (7-11) je

Nazýva sa to aj sklon obrazu (ILS). Vďaka priamemu vzťahu s kontrastom obrazu a EL sa používa aj ako dôležitý parameter na meranie okna procesu litografie. Ak je normalizovaný, t. j. vynásobený šírkou čiary, možno získať normalizovaný sklon protokolu obrazu (NILS), ako je definovaný vo vzorci (7-15), t.

Vo všeobecnosti sa U (x) vzťahuje na priestorový obraz premietaný šošovkou do fotorezistu, ktorý sa tu vzťahuje na "latentný obraz" po fotochemickej reakcii fotorezistu. Pre husté čiary s rovnakými medzerami, CD=P/2 a priestorová perióda P je menšia ako λ/NA, možno NILS zapísať ako

Napríklad pre 90nm pamäťový proces sa šírka čiary CD rovná 0,09 μm, ak je kontrast 50 % a priestorová perióda je 0,18 μm, potom je NILS 1,57.
Hĺbka ostrosti (metóda vyrovnávania)
Hĺbka ostrosti (DOF) označuje maximálny rozsah variácie ohniskovej vzdialenosti v rámci povoleného rozsahu variácie šírky čiary. Ako je znázornené na obrázku 7.13, pri zmene ohniskovej vzdialenosti sa fotorezist nezmení len v šírke čiary, ale aj v morfológii. Všeobecne povedané, pre fotorezisty s vysokou transparentnosťou, ako sú 193nm fotorezisty a 248nm fotorezisty s vysokým rozlíšením, keď je ohnisková rovina fotolitografického stroja na zápornej hodnote, ohnisková rovina je blízko hornej časti fotorezistu; keď je pomer strán väčší ako 2.5-3, v dôsledku veľkej šírky čiary v spodnej časti fotorezistu môže dôjsť aj k „podrezaniu“, čo môže spôsobiť mechanickú nestabilitu a prevrátenie. Keď je ohnisková rovina na kladnej hodnote, v dôsledku veľkej šírky čiary v hornej časti drážky fotorezistu sa hranaté rohy v hornej časti zaoblia (horné zaoblenie). Toto „horné zaoblenie“ sa môže po leptaní preniesť do morfológie materiálu, takže je potrebné vyhnúť sa „podrezaniu“ aj „zaobleniu“.
Ak sa vynesú údaje o šírke čiary na obrázku 7.13, získa sa krivka šírky čiary verzus ohnisková vzdialenosť pri rôznych energiách expozície, ako je znázornené na obrázku 7.17.

Zmena šírky čiary s ohniskovou vzdialenosťou pri expozičnej energii 16, 18, 20, 22, 24 sa tiež nazýva Poissonov graf.
Ak je povolený rozsah variácie šírky čiary obmedzený na ±9 nm, maximálnu povolenú odchýlku ohniskovej vzdialenosti pri optimálnej expozičnej energii možno nájsť na obrázku 7.17. Nielen to, pretože pri skutočnej práci sa energia aj ohnisková vzdialenosť menia súčasne, ako je drift litografického stroja, je potrebné získať maximálny povolený rozsah variácie ohniskovej vzdialenosti za podmienok driftu energie. Ako je znázornené na obrázku 7.17, určitý povolený rozsah variácie šírky čiary EL, napríklad ±5 % ako štandard (EL=10 %), možno použiť na výpočet maximálneho povoleného rozsahu variácie ohniskovej vzdialenosti, ktorý je medzi 19 a 21 mJ/cm2. Údaje EL je možné vykresliť oproti povolenému rozsahu ohniskovej vzdialenosti, ako je znázornené na obrázku 7.18. Dá sa zistiť, že pri 90nm procese je pri variačnom rozsahu 10 % EL maximálny rozsah hĺbky zaostrenia približne 0,30 μm.
stačí to? Všeobecne povedané, hĺbka zaostrenia súvisí s fotolitografickým strojom, ako je presnosť ovládania zaostrenia vrátane stability ohniskovej roviny stroja, zakrivenia poľa šošovky, astigmatizmu, presnosti vyrovnávania a rovinnosti platformy kremíkových plátkov. . Súvisí to samozrejme aj s rovinnosťou samotného kremíkového plátku a mierou zníženia rovinnosti spôsobenej chemicko-mechanickým procesom sploštenia. Pre rôzne technologické uzly sú typické požiadavky na hĺbku ostrosti uvedené v tabuľke 7.1.


Keďže hĺbka ostrosti je taká dôležitá, vyrovnávanie, dôležitá súčasť litografického stroja, je veľmi dôležité. Najbežnejšie používanou nivelačnou metódou v dnešnom priemysle je určenie vertikálnej polohy z kremíkového plátku a uhlov sklonu Rxa Ry
v horizontálnom smere meraním polohy svetelného bodu odrazeného šikmým dopadajúcim svetlom na povrch kremíkového plátku, ako je znázornené na obrázku 7.19.

Reálny systém je oveľa komplikovanejší, vrátane toho, ako oddeliť nezávislé z, Rxa Ry. Keďže tieto tri nezávislé parametre je potrebné merať súčasne, nestačí jeden lúč svetla (existujú len dva stupne voľnosti pre priečny posun) a sú potrebné aspoň dva lúče svetla.
Navyše, ak je potrebné zistiť z, Rxa Ryv rôznych bodoch expozičnej plochy alebo štrbiny je potrebné zvýšiť počet svetelných bodov. Vo všeobecnosti môže byť pre oblasť expozície až 8 až 10 meracích bodov. Táto metóda vyrovnávania má však svoje obmedzenia. Pretože sa používa šikmé dopadajúce svetlo, ako je uhol dopadu 15 stupňov až 20 stupňov (alebo uhol dopadu 70 stupňov až 75 stupňov vzhľadom na vertikálny smer povrchu kremíkovej doštičky), pre povrchy ako fotorezist a oxid kremičitý s index lomu bieleho svetla asi 1,5, iba asi 18 % až 25 % svetla sa odrazí späť, ako je znázornené na obrázku 7.20, a ďalších asi 75 % až 82 % svetla vstupujúceho do detektora prenikne cez priehľadný povrch média . Táto časť prechádzajúceho svetla sa bude ďalej šíriť, až kým nenarazí na nepriehľadné médium alebo reflexné médium, ako je kremík, polysilikón, kov alebo médium s vysokým indexom lomu, ako je nitrid kremíka, a potom sa odrazí.
Preto "povrch" skutočne detekovaný nivelačným systémom bude niekde pod horným povrchom fotorezistu. Keďže zadná časť linky (BEOL) má hlavne relatívne hrubú vrstvu oxidu, ako sú rôzne oxidy kremičité, medzi prednou časťou linky (FEOL) bude určitá odchýlka ohniskovej vzdialenosti. a back-end, zvyčajne medzi 0.05 až 0,20 μm, v závislosti od hrúbky priehľadného média a odrazivosti nepriehľadného média. Preto na zadnej strane musí byť dizajnový vzor čipu čo najjednotnejší; v opačnom prípade to v dôsledku nerovnomerného rozloženia hustoty vzoru spôsobí chyby vyrovnávania, čo spôsobí nesprávnu kompenzáciu sklonu a spôsobí rozostrenie.

Vo všeobecnosti existujú dva režimy vyrovnávania fotolitografických strojov:
(1) Planárny režim: zmerajte výšku niekoľkých bodov na expozičnej ploche alebo celého kremíkového plátku a potom nájdite rovinu podľa metódy najmenších štvorcov;
(2) Dynamický režim (výhradne pre skenovacie fotolitografické stroje): dynamicky zmerajte výšku niekoľkých bodov v oblasti skenovanej štrbiny a potom priebežne kompenzujte v smere skenovania. Samozrejme, je dôležité vedieť, že spätná väzba vyrovnávania sa dosahuje pohybom kremíkovej dosky hore a dole a nakláňaním v smere bez skenovania. Jeho kompenzácia môže byť len makroskopická, spravidla na úrovni milimetrov. Navyše v smere bez skenovania (smer X) sa dá spracovať iba podľa naklonenia prvého rádu a akékoľvek nelineárne zakrivenie (ako je zakrivenie poľa šošovky a deformácia kremíkového plátku) nemožno kompenzovať, ako je znázornené na obrázku 7.21 .

V dynamickom režime môžu niektoré litografické stroje zastaviť nivelačné meranie pre neúplné exponované oblasti (zábery) alebo oblasti čipov na okraji kremíkového plátku (exponovaná oblasť s max.
môže obsahovať veľa oblastí čipu, nazývaných matrica) a použite údaje o expozícii alebo o vyrovnávaní oblasti čipu okolo neho na epitaxiu, aby ste sa vyhli chybám merania spôsobeným nadmernou výškovou odchýlkou a neúplnou vrstvou filmu na okraji kremíkového plátku. V litografických strojoch ASML sa táto funkcia nazýva "Circuit Dependent Focus Edge Clearance" (CDFEC).
Existuje niekoľko hlavných faktorov, ktoré ovplyvňujú hĺbku zaostrenia: numerická apertúra systému, stav osvetlenia, šírka čiary vzoru, hustota vzoru, teplota vypaľovania fotorezistu atď. Ako je znázornené na obrázku 7.22, podľa vlnovej optiky , pri najlepšej ohniskovej vzdialenosti majú všetky svetelné lúče zbiehajúce sa do ohniska rovnakú fázu;
V rozostrenej polohe sa však svetelné lúče prechádzajúce okrajom šošovky a svetelné lúče prechádzajúce stredom šošovky pohybujú rôznymi optickými dráhami a ich rozdiel je (FF′- OF′). Keď sa zväčší numerická apertúra, zväčší sa aj rozdiel optickej dráhy a skutočná intenzita ohniskového svetla v bode rozostrenia sa zníži alebo sa zníži hĺbka ostrosti. Pri podmienkach paralelného osvetlenia je hĺbka ostrosti (Rayleigh) vo všeobecnosti daná nasledujúcim vzorcom, tj.


Kde θ je maximálny uhol otvorenia šošovky zodpovedajúci numerickej apertúre NA. Keď je NA relatívne malá, môže sa písať približne ako

Je vidieť, že keď je NA väčšia, hĺbka ostrosti je menšia a hĺbka ostrosti je nepriamo úmerná štvorcu numerickej apertúry.
Nielen numerická clona ovplyvňuje hĺbku ostrosti, ale aj svetelné podmienky. Napríklad pre hustú grafiku a priestorové obdobie je menšie ako λ /NA, osvetlenie mimo osi zvýši hĺbku ostrosti. Táto časť bude znovu diskutovaná v časti 7.1 časti 7 s osvetlením mimo osi. Šírka čiary grafiky navyše ovplyvní aj hĺbku ostrosti. Napríklad hĺbka ostrosti malej grafiky je vo všeobecnosti menšia ako hĺbka hrubej grafiky. Je to preto, že uhol difrakčnej vlny malých grafík je pomerne veľký a uhol medzi ich zbiehaním v ohniskovej rovine je pomerne veľký. Ako už bolo spomenuté vyššie, hĺbka ostrosti bude menšia. Okrem toho teplota pečenia fotorezistu do určitej miery ovplyvní aj hĺbku ostrosti. Vyššie vypálenie po expozícii (PEB) spôsobí priemer kontrastu priestorového obrazu vo vertikálnom smere (Z) v rámci hrúbky fotorezistu, čo má za následok zvýšenú hĺbku ostrosti. Je to však na úkor zníženia maximálneho kontrastu obrazu.
Factor Error Factor
Faktor chyby masky (MEF) alebo faktor vylepšenia chyby masky (MEEF) je definovaný ako čiastočná derivácia šírky čiary vystavenej na kremíkovej doske vzhľadom na šírku čiary masky. Faktor chyby masky je spôsobený hlavne difrakciou optického systému a bude väčší v dôsledku obmedzenej vernosti fotorezistu na priestorový obraz. Faktory ovplyvňujúce faktor chyby masky zahŕňajú svetelné podmienky, vlastnosti fotorezistu, aberácie šošovky litografického stroja, teplotu po vypálení (PEB) atď. V poslednom desaťročí bolo v literatúre veľa správ o výskume faktorov chýb masky. Z týchto štúdií možno vidieť, že čím menšia je priestorová perióda alebo čím menší je kontrast obrazu, tým väčší je faktor chyby masky. Pre vzory, ktoré sú oveľa väčšie ako vlnová dĺžka expozície, alebo v takzvanom lineárnom rozsahu, je chybový faktor masky zvyčajne veľmi blízky 1. Pre vzory, ktoré sú blízke alebo menšie ako vlnová dĺžka, sa chybový koeficient masky výrazne zvýši. . S výnimkou nasledujúcich špeciálnych prípadov však faktor chyby masky vo všeobecnosti nie je menší ako 1:
(1) Čiarová litografia s použitím masky so striedavým fázovým posunom môže produkovať chybový faktor masky výrazne menší ako 1. Je to preto, že minimálna intenzita svetla v distribúcii poľa priestorového obrazu je spôsobená hlavne 180 stupňovou fázovou mutáciou generovanou susednou fázovou zónou. . Zmena šírky kovovej čiary na maske pri fázovej mutácii má malý vplyv na šírku čiary.
(2) Faktor chyby masky bude výrazne menší ako 1 v blízkosti malej kompenzačnej štruktúry pri korekcii efektu optickej blízkosti. Malé zmeny hlavného obrazca totiž nedokáže citlivo identifikovať zobrazovací systém s obmedzeným rozlíšením spôsobeným difrakciou.
Zvyčajne je pre priestorovo rozšírené vzory, ako sú čiary alebo drážky a kontaktné otvory, faktor chyby masky rovný alebo väčší ako 1. Pretože dôležitosť faktora chyby masky spočíva v jeho vzťahu so šírkou čiary a nákladmi na masku, stáva sa veľmi dôležité obmedziť ho na malý rozsah. Napríklad pre hradlovú vrstvu s extrémne vysokými požiadavkami na rovnomernosť šírky čiary sa zvyčajne vyžaduje, aby bol faktor chyby masky riadený pod 1,5 (pre 90nm a širšie procesy).
Až donedávna si získanie údajov o faktoroch chýb masky vyžadovalo numerickú simuláciu alebo experimentálne meranie. Pri numerickej simulácii si dosiahnutie určitého stupňa presnosti vyžaduje spoliehanie sa na skúsenosti s nastavovaním parametrov simulácie. Ak sú potrebné informácie o rozložení faktorov chýb masky v celom priestore parametrov litografie, použitie takýchto metód bude trvať dlho. V skutočnosti pri zobrazovaní hustých línií alebo drážok má faktor chyby masky teoreticky približné analytické vyjadrenie. Za špeciálnych podmienok, že priestorová perióda p je menšia ako λ /NA a šírka čiary sa rovná šírke drážky, za podmienok prstencového osvetlenia možno analytický výraz zjednodušiť a zapísať v nasledujúcom tvare, tj. ,

+, - sú použiteľné pre drážky a línie, resp. Spomedzi nich σ je parameter čiastočnej koherencie (0<σ <1), je faktor amplitúdovej priepustnosti v zoslabenej maske fázového posunu (napr. pre 6 % zoslabenú masku je 0.25 ), n je index lomu fotorezistu (zvyčajne medzi 1,7 a 1,8) a a je ekvivalentná dĺžka difúzie fotokyseliny pod prahovým modelom (v závislosti od rôznych technologických uzlov, zvyčajne od 5 do 10 nm pre 32 až 45 nm uzly až 70 nm pre uzly 0,18 až 0,25 μm).
Pre masku striedavého fázového posunu (Alt-PSM) má MEF jednoduchší výraz, a to

Medzi nimi priestorové obdobie p<3λ / (2NA), CD refers to the line width on the silicon wafer, and δ refers to the line width on the mask. If we plot equation (7-21), we can get the result in Figure 7.23. It can be seen that MEF increases rapidly as the spatial period decreases, and increases as the photoacid diffusion length increases.

Ak sú známe všetky parametre okrem dĺžky difúzie fotokyseliny vo vzorci (7-21), difúznu dĺžku fotokyseliny možno získať prispôsobením experimentálnych údajov. Výsledky ukazujú, že po 40 sekundách po vypálení je difúzna dĺžka fotokyseliny určitého typu 193nm fotorezistu 27nm; po 60 sekundách následného pečenia je difúzna dĺžka 33 nm. A vzhľadom na presnosť údajov je presnosť merania difúznej dĺžky fotokyseliny ±2nm. Je to rádovo vyššia ako presnosť predchádzajúcich metód merania, ako je znázornené na obrázku 7.24. Faktor chyby masky možno použiť aj na výpočet požiadaviek na šírku čiary masky na rovnomernosť šírky čiary, ako aj na nastavenie pravidiel rozstupov dvojrozmernej grafiky pri korekcii efektu optickej blízkosti. Pre dvojrozmernú grafiku so skrátenými koncami čiar, ako je znázornené na obrázku 7.25, možno pomocou výpočtu jednoduchej funkcie bodového rozptylu a určitého stupňa aproximácie difúzie fotokyseliny použiť takmer analytický vzorec pre efekt optickej blízkosti na konci čiary. získané, tzn.


Kde PSF je funkcia bodového rozptylu, dolný index „D“ predstavuje difúziu fotokyseliny, a predstavuje dĺžku difúzie fotokyseliny, n=1, 2 zodpovedá koherentným a nekoherentným podmienkam osvetlenia a

Rovnomernosť šírky čiary
Rovnomernosť šírky čiary v polovodičových procesoch sa vo všeobecnosti delí na: oblasť čipu, oblasť výstrelu, oblasť plátku, oblasť šarže a oblasť šarže. Faktory, ktoré ovplyvňujú rovnomernosť šírky čiary a všeobecnú analýzu rozsahu vplyvu, sú uvedené v tabuľke 7.2. Z tabuľky 7.2 môžeme zistiť, že:

1) Vo všeobecnosti majú problémy spôsobené litografickými strojmi a procesnými oknami široký vplyv.
(2) Problémy spôsobené chybami pri výrobe masky alebo efektmi optickej blízkosti sa vo všeobecnosti obmedzujú na oblasť expozície.
(3) Problémy spôsobené povlakom alebo substrátom sú vo všeobecnosti obmedzené na kremíkový plátok.
Zariadenia CMOS vo všeobecnosti vyžadujú rovnomernosť šírky čiary približne ±10% šírky čiary. Pre brány je všeobecná presnosť ovládania ±7 %. Je to preto, že v procesoch pod 0,18 μm uzlom sa vo všeobecnosti po litografii a pred leptaním vyskytuje proces leptania šírky čiary, ktorý ďalej znižuje šírku čiary litografie na šírku čiary zariadenia alebo blízko šírky čiary zariadenia, ktorá je všeobecne 70 % šírky litografickej čiary. Keďže kontrola šírky čiary zariadenia je ±10 %, šírka čiary litografie bude ±7 %.
Existuje mnoho spôsobov, ako zlepšiť rovnomernosť šírky litografickej čiary, ako je kompenzácia distribúcie expozičnej energie v distribúcii osvetlenia litografického stroja na základe výsledkov merania rovnomernosti expozície v expozičnej oblasti. Túto kompenzáciu možno dosiahnuť na dvoch úrovniach. Môže sa kompenzovať v strojových konštantách, ktoré sú použiteľné pre všetky svetelné podmienky, alebo sa môže kompenzovať v podprograme expozície (po určitom programe expozície). Takto dokáže presne zacieliť na určitú úroveň s prísnymi požiadavkami na jednotnosť. Môže sa tiež zlepšiť analýzou základnej príčiny nerovnomernej šírky čiary litografie. Napríklad typickým problémom je vplyv výškového rozdielu spôsobeného štruktúrou procesu na substráte kremíkového plátku na rovnomernosť šírky hradlovej čiary. Napríklad lokálna rovnomernosť šírky čiary (Local CD Variation, LCDV) hradlovej vrstvy diskutovaná v [6] sa zhorší v dôsledku kolísania výšky substrátu. Toto kolísanie je znázornené na obrázku 7.28.

Zmeny šírky čiary spôsobené výškovým rozdielom sú znázornené na obrázku 7.29 a obrázku 7.30. Je vidieť, že ako sa výškový rozdiel postupne zmenšuje, šírka čiary sa postupne zmenšuje na stabilnú hodnotu.


1. Zlepšenie rovnomernosti šírky čiary v oblasti čipu alebo v grafickej oblasti
Keďže existuje veľa faktorov ovplyvňujúcich tento rozsah, diskutujeme len o niektorých hlavných metódach.
(1) Vylepšite procesné okno a optimalizujte procesné okno.
Pre hustú grafiku možno použiť osvetlenie mimo osi na zlepšenie kontrastu aj hĺbky ostrosti a na zlepšenie kontrastu možno použiť masky fázového posunu;
Pre izolovanú grafiku je možné použiť sub-difrakčné rozptylové pásy (SRAF) na zlepšenie hĺbky ostrosti izolovanej grafiky;
Pre poloizolovanú grafiku, to znamená, že priestorová perióda je menšia ako dvojnásobok minimálnej priestorovej periódy a o niečo väčšia ako minimálna priestorová perióda, procesné okno tu dosiahne takmer zložitý stav, tiež známy ako „zakázaný rozstup“, ako je znázornené. na obrázku 7.31

Ako je možné vidieť na obrázku 7.31, vzhľadom na minimálnu priestorovú periódu 310 nm, šírka čiary klesá zo 130 nm na približne 90 nm v blízkosti periódy 500 nm. To (tu nie je zobrazené) zahŕňa aj výrazný pokles kontrastu a hĺbky ostrosti. Zákaz priestorovej periódy je spôsobený potrebou zachovať pevnú minimálnu šírku čiary v litografii logických obvodov, čo má za následok vážny nedostatok kontrastu pri nerovnomernom zobrazení medzier v rôznych priestorových periódach alebo susedných vzoroch. Je to spôsobené hlavne tým, že osvetlenie mimo osi obmedzuje polohustú grafiku. Osvetlenie mimo osi má zvyčajne silnú pomoc len pre minimálnu priestorovú periódu, ale má určitý negatívny vplyv na takzvanú "polohustú" grafiku pri minimálnej priestorovej perióde a 2-násobku minimálnej priestorovej periódy. Aby sa zlepšilo procesné okno počas takzvaného zakázaného obdobia, mal by sa vhodne zmenšiť uhol mimo osi osvetlenia mimo osi, aby sa dosiahla vyvážená rovnomernosť šírky čiary.
(2) Zlepšite presnosť a spoľahlivosť korekcie efektu optickej blízkosti.
Základný proces korekcie efektu optickej blízkosti je: pri zostavovaní modelu najskôr navrhnite kalibračnú grafiku na testovacej maske, ako je znázornené na obrázku 7.32. Potom sa získa veľkosť vzoru fotorezistu na kremíkovej doštičke vystavením kremíkovej doštičky a potom sa model kalibruje (určia sa relevantné parametre modelu) a súčasne sa vypočíta množstvo korekcie. Potom sa na základe podobnosti medzi skutočným grafom a kalibračným grafom koriguje podľa modelu.
Presnosť korekcie efektu optickej blízkosti závisí od nasledujúcich faktorov: presnosť merania údajov o šírke čiary kremíkového plátku, presnosť prispôsobenia modelu a racionálnosť a spoľahlivosť algoritmu korekcie vzoru obvodu modelu, ako je metóda vzorkovania (fragmentácie), výber hustoty vzorkovacieho bodu, správna veľkosť kroku atď. Pre modely fotorezistu sú vo všeobecnosti k dispozícii jednoduché prahové modely vrátane Gaussovej difúzie (prahový model s gaussovskou difúziou) a modelov s premenlivým prahovým odporom. Prvý z nich predpokladá, že fotorezist je vypínač svetla. Keď intenzita svetla dosiahne určitú hranicu, rýchlo sa zmení rýchlosť rozpúšťania fotorezistu vo vývojke. Ten druhý je spôsobený odchýlkou prvého od experimentálnych údajov. Ten sa domnieva, že fotorezist je komplexný systém a jeho reakčný prah súvisí s maximálnou intenzitou svetla a gradientom maximálnej intenzity svetla (čo spôsobí smerovú difúziu fotosenzitívneho činidla) a môže ísť o nelineárny vzťah. A ten môže tiež opísať niektoré odchýlky šírky leptanej čiary na hustých až izolovaných vzoroch. Samozrejme, tento druh modelu nemôže fyzicky zobraziť fyzický obraz veľmi jasne. Vo všeobecnosti je fyzikálny obraz prahového modelu plus Gaussova difúzia veľmi jasný a ľudia ho využívajú viac, najmä pri vývoji procesov a optimalizácii procesov. Pokiaľ ide o korekciu efektu optickej blízkosti, keďže je potrebné postaviť model s presnosťou na niekoľko nanometrov vo veľmi krátkom čase, pridanie niektorých ďalších parametrov, ktorých fyzikálny význam nemožno jednoznačne vysvetliť, je nevyhnutné a je to tiež dočasné opatrenie.
Samozrejme, ako sa proces fotolitografie naďalej vyvíja, model korekcie efektu blízkosti fotolitografie sa bude naďalej vyvíjať a absorbovať parametre s fyzikálnym významom. Aby ste zvýšili presnosť modelu, môžete rozšíriť reprezentatívnosť meracej grafiky zvýšením počtu meracích bodov (napríklad 3 až 5-krát), to znamená zlepšením kalibračnej (meracej) grafiky, ako je znázornené na obrázku 7.32. Rovnaká grafika návrhu obvodu je v Koreláciách a podobnostiach v geometrických tvaroch. Počas procesu montáže modelu sa pokúste použiť fyzikálne parametre a odošlite chyby pri montáži litografickému technikovi na analýzu, aby sa eliminovali možné chyby. Optická korekcia efektu priblíženia bude podrobnejšie diskutovaná v inej kapitole.

(3) Optimalizujte hrúbku antireflexnej vrstvy.
V dôsledku rozdielu v indexe lomu (hodnoty n a k) medzi fotorezistom a substrátom sa časť osvetľovacieho svetla bude odrážať späť od rozhrania medzi fotorezistom a substrátom, čo spôsobí interferenciu s dopadajúcim zobrazovacím svetlom. Ak je toto rušenie vážne, môže dokonca vyvolať efekt stojatej vlny, ako je znázornené na obrázku 7.33 (c). Obrázok 7.33 (c) zobrazuje prierez i-line 365nm alebo 248nm fotorezistu. Pretože vzdialenosť medzi vrcholmi v stojatej vlne je polovica vlnovej dĺžky a index lomu n fotorezistu je vo všeobecnosti okolo 1,6 až 1,7, podľa počtu vrcholov (~10), možno to odvodiť že hrúbka fotorezistu je asi 0,7 až 1,2 μm. Hrúbka 193nm fotorezistu je zvyčajne menšia ako 300nm. Na elimináciu odrazeného svetla v spodnej časti fotorezistu sa všeobecne používa spodná antireflexná vrstva (BARC), ako je znázornené na obrázku 7.34 (a). Na obrázku 7.34 (a) sa po pridaní spodnej antireflexnej vrstvy pridá rozhranie. Fáza odrazeného svetla medzi antireflexnou vrstvou a substrátom môže byť nastavená úpravou hrúbky antireflexnej vrstvy, aby sa vyrovnalo odrazené svetlo medzi fotorezistom a antireflexnou vrstvou, čím sa eliminuje odrazené svetlo na spodnej časti fotorezistu. Pre antireflexnú vrstvu, ak sa má dosiahnuť prísna antireflexia pri hrúbke približne 1/4 vlnovej dĺžky, je potrebné presne nastaviť index lomu n antireflexnej vrstvy tak, aby bol medzi nSubstráta nFotorezistsubstrátu, tj.


(4) Optimalizujte hrúbku a krivku výkyvu fotorezistu
Aj so spodnou antireflexnou vrstvou bude stále určité množstvo zvyškového svetla odrazeného od spodnej časti fotorezistu. Táto časť svetla bude interferovať s odrazeným svetlom z hornej časti fotorezistu, ako je znázornené na obrázku 7.35 (a) a obrázku 7.35 (b). Ako sa hrúbka fotorezistu mení, fáza "odrazeného svetla 0" a "odrazeného svetla 1" sa periodicky mení, čo spôsobuje interferenciu. Redistribúcia energie interferenciou spôsobí, že energia vstupujúca do fotorezistu sa bude periodicky meniť so zmenou hrúbky fotorezistu, takže šírka čiary sa bude periodicky meniť so zmenou hrúbky fotorezistu, ako je znázornené na obrázku 7.35 (b). Vo všeobecnosti existuje niekoľko spôsobov, ako vyriešiť problém kolísania šírky čiary s hrúbkou fotorezistu:
Optimalizujte hrúbku a index lomu antireflexnej vrstvy (vyberte vhodnú antireflexnú vrstvu)
Vyberte dve antireflexné vrstvy (vo všeobecnosti jedna z nich je anorganická antireflexná vrstva, ako je oxynitrid kremíka SiON)
Pridajte vrchnú antireflexnú vrstvu (Top ARC, TARC) na odstránenie odrazeného svetla na vrchu fotorezistu
Pridanie antireflexnej vrstvy však proces skomplikuje a predraží. Keď je procesné okno stále prijateľné, vo všeobecnosti sa vyberie hrúbka s najmenšou šírkou čiary. Je to preto, že keď sa hrúbka fotorezistu posunie, šírka čiary sa zväčší, nie zmenší, takže procesné okno sa výrazne zmenší.

2. Iné metódy na zlepšenie rovnomernosti šírky čiary
Zlepšite jednotnosť osvetlenia štrbiny, aberácie, ovládania ohniskovej vzdialenosti a vyrovnávania, presnosti synchronizácie platformy a presnosti regulácie teploty litografického stroja; zlepšiť rovnomernosť šírky čiary masky; zlepšiť substrát a znížiť vplyv substrátu na litografiu (vrátane zvýšenia hĺbky ostrosti a zlepšenia antireflexnej vrstvy). V časti 4.2 sa medzi nimi uvádza, že zvýšenie jednotnosti vzoru návrhu vedie k zlepšeniu presnosti vyrovnávania a skutočnému zvýšeniu hĺbky ostrosti. Drsnosť okrajov vzoru je vo všeobecnosti spôsobená nasledujúcimi faktormi:
(1) Vlastná drsnosť fotorezistu: Súvisí s molekulovou hmotnosťou fotorezistu, distribúciou veľkosti molekulovej hmotnosti a koncentráciou generátora fotokyselín (PAG).
(2) Kontrast rýchlosti rozpúšťania fotorezistu so zvýšením intenzity svetla: Čím prudšia je zmena rýchlosti rozpúšťania s intenzitou svetla blízko prahovej energie, tým menšia je drsnosť spôsobená čiastočným vývojom.
(3) Citlivosť fotorezistu: Čím menej sa fotorezist spolieha na vypaľovanie po expozícii (PEB), tým väčšia bude pravdepodobne drsnosť šírky čiary. Pečenie po expozícii môže odstrániť niektoré nerovnomernosti.
(4) Kontrast alebo energetický okraj fotolitografického obrazu: Čím väčší je kontrast, tým užšia je oblasť, kde je okraj vzoru vyvinutý, a tým nižšia je drsnosť. Vo všeobecnosti sa vyjadruje vzťahom medzi drsnosťou šírky čiary a sklonom záznamu obrazu (ILS).
V prípade chemicky zosilnených fotorezistov každá molekula fotokyseliny generovaná fotochemickou reakciou podstúpi deprotekčnú katalytickú reakciu v rozsahu difúznej dĺžky s bodom generovania ako stredom kruhu a polomerom ako polomerom. Všeobecne povedané, pre 193nm fotorezisty je difúzna dĺžka v rozsahu 5 až 30nm. Čím väčšia je dĺžka difúzie, tým lepšia je drsnosť vzoru, keď kontrast obrazu zostáva nezmenený. Avšak v blízkosti limitu rozlíšenia, ako napríklad v blízkosti 45nm polovičného rozstupu, zvýšenie difúznej dĺžky povedie k zníženiu kontrastu priestorového obrazu a zníženie kontrastu priestorového obrazu tiež povedie k zvýšeniu drsnosti vzoru.
Rýchlosť rozpúšťania fotorezistu sa vo všeobecnosti mení z veľmi nízkej úrovne na veľmi vysokú úroveň krokovým spôsobom, ako sa mení intenzita svetla. Ak je táto stupňovitá zmena strmšia, takzvaná "čiastočná rozvojová" oblasť, to znamená oblasť prechodu v strede skokovej zmeny, sa zmenší, čím sa zníži drsnosť vzoru. Príliš veľký kontrast rozpúšťania samozrejme ovplyvní aj hĺbku ostrosti. U niektorých 248nm a 365nm fotorezistov môže o niečo menší kontrast vyvolávania do určitej miery predĺžiť hĺbku ostrosti, ako je znázornené na obrázku 7.36.

Čím vyššia je citlivosť fotorezistu, tým kratšia je difúzna dĺžka fotokyseliny (čím vyššia je vernosť leteckého záberu a vyššie rozlíšenie), pretože takéto fotorezisty sú vo všeobecnosti menej závislé od postexpozičného vypaľovania, čo môže viesť do určitej miery drsnosti vzoru. Ak sa však súčasne zvýši koncentrácia generátora fotokyselín, môže sa táto situácia zlepšiť. Zlepšenie kontrastu obrazu fotorezistu môže znížiť drsnosť vzoru, ako je znázornené na obrázku 7.37.

Kruhosť kontaktných otvorov a priechodov je podobná drsnosti vzoru. Súvisí to aj s difúziou fotokyseliny, koncentráciou fotokyseliny, kontrastom priestorového obrazu a kontrastom vývoja fotorezistu. Nebudeme ich tu rozoberať jeden po druhom.
Morfológia fotorezistu
Abnormality v morfológii fotorezistu zahŕňajú uhol sklonu bočnej steny, stojatú vlnu, stratu hrúbky, spodnú základňu, spodný rez, T-vrchol, zaoblenie vrchu, drsnosť šírky čiary, pomer strán/vysypanie vzoru, spodný zvyšok atď. Budeme ich diskutovať jeden po druhom. , ako je znázornené na obrázku 7.38.

Uhol bočnej steny: Vo všeobecnosti je to preto, že svetlo vstupujúce do spodnej časti fotorezistu je slabšie ako svetlo v hornej časti (kvôli absorpcii svetla fotorezistom). Riešením je vo všeobecnosti znížiť absorpciu svetla fotorezistom a zároveň zvýšiť citlivosť fotorezistu na svetlo. To je možné dosiahnuť zvýšením pridávania fotosenzitívnych zložiek a zvýšením katalytického účinku fotokyselín pri deprotekčnej reakcii (difúzno-katalytická reakcia). Uhol bočnej steny bude mať určitý vplyv na leptanie a v závažných prípadoch sa uhol bočnej steny prenesie na leptaný podkladový materiál.
Stojatá vlna: Efekt stojatej vlny sa dá efektívne vyriešiť pridaním antireflexnej vrstvy a primeraným zvýšením difúzie fotosenzibilizátora (napríklad zvýšením teploty alebo času dopekania, aby sa zvýšila difúzia fotokyselín).
Strata hrúbky: Keďže vrchná časť fotorezistu dostáva najsilnejšie svetlo a vrchná časť je vystavená najviac vývojke, hrúbka fotorezistu sa po dokončení vyvolávania do určitej miery stratí.
Pätka: Spodná pätka je vo všeobecnosti spôsobená acidobázickou nerovnováhou medzi fotorezistom a substrátom (ako je spodná antireflexná vrstva). Ak je substrát relatívne alkalický alebo hydrofilný, fotokyselina bude neutralizovaná alebo absorbovaná do substrátu, čo spôsobí, že deprotekčná reakcia na dne fotorezistu bude narušená. Riešením tohto problému je vo všeobecnosti zvýšenie kyslosti substrátu, zvýšenie predexpozičnej teploty vypaľovania fotorezistu a antireflexnej vrstvy, aby sa obmedzila difúzia fotokyseliny vo fotorezite a do substrátu. Obmedzenie difúzie však ovplyvní aj ďalšie vlastnosti, ako je drsnosť vzoru, hĺbka ostrosti atď.
Podrezanie: Na rozdiel od spodnej pätky je podrezanie spôsobené vyššou kyslosťou na dne fotorezistu a deprotekčná reakcia na dne je vyššia ako na iných miestach. Riešenie je presne opačné ako vyššie uvedené.
T-topping: T-topping je spôsobený alkalickými (základnými) zložkami vo vzduchu v továrni, ako je amoniak, amoniak (amoniak) a amínové organické zlúčeniny (amín), ktoré prenikajú do hornej časti fotorezistu a neutralizujú časti fotokyseliny, čo vedie k väčšej lokálnej šírke čiary v hornej časti a v závažných prípadoch to spôsobí priľnavosť čiary. Riešením je prísne kontrolovať obsah alkálií vo vzduchu v oblasti fotolitografie, zvyčajne menej ako 20 ppb (častíc na miliardu), a pokúsiť sa skrátiť čas od expozície po oneskorenie po expozícii.
Horné zaoblenie: Vo všeobecnosti je intenzita svetla ožiarená na vrchu fotorezistu relatívne veľká. Keď vyvolávací kontrast fotorezistu nie je príliš vysoký, táto časť zvýšeného svetla povedie k zvýšenej rýchlosti rozpúšťania, čo spôsobí zaoblenie vrchnej časti.
Drsnosť šírky čiary: Drsnosť šírky čiary už bola diskutovaná.
Pomer strán/zrútenie vzoru: O pomere strán sa diskutuje, pretože počas procesu vyvolávania vývojka, deionizovaná voda atď. vygeneruje bočné napätie vytvorené povrchovým napätím vo vzore fotorezistu po vyvolaní, ako je znázornené na obrázku 7.39. V prípade hustých vzorov, keďže napätie na oboch stranách je približne rovnaké, problém nie je príliš veľký. V prípade vzoru na okraji hustého vzoru však platí, že ak je pomer strán veľký, bude vystavený jednostrannému napätiu. V spojení s narušením vysokorýchlostnej rotácie počas procesu vývoja sa vzor môže zrútiť. Experimenty ukazujú, že pomer výšky a šírky nad 3:1 je vo všeobecnosti nebezpečnejší.

Špinavosť: Príčinou špiny je vo všeobecnosti to, že spodný fotorezist neabsorbuje dostatok svetla, čo má za následok čiastočné rozvinutie. Aby sa zlepšilo rozlíšenie fotorezistu, je potrebné minimalizovať difúznu dĺžku fotokyseliny a znížiť rovnomernosť priestorového vývoja spôsobenú difúziou fotokyseliny. Týmto spôsobom sa zvyšuje drsnosť priestoru. Spodná vrstva môže byť vo všeobecnosti znížená optimalizáciou svetelných podmienok, odchýlky šírky masky a teploty a času pečenia, aby sa zlepšil kontrast priestorového obrazu a zvýšila sa expozícia na jednotku plochy.
Presnosť zarovnania a prekrytia
Zarovnanie sa týka registrácie medzi vrstvami. Všeobecne povedané, presnosť prekrytia medzi vrstvami musí byť okolo 25 % ~ 30 % kritickej veľkosti (minimálnej veľkosti) kremíkového plátku. Tu budeme diskutovať o nasledujúcich aspektoch: proces prekrytia, parametre a rovnice prekrytia, značky prekrytia, vybavenie a technické problémy súvisiace s prekrytím a procesy, ktoré ovplyvňujú presnosť prekrytia.
Proces prekrývania je rozdelený na výrobu značiek zarovnania prvej vrstvy (alebo prednej vrstvy), zarovnanie, riešenie zarovnania, kompenzáciu fotolitografického stroja, expozíciu, meranie presnosti prekrytia po expozícii a výpočet ďalšieho kola kompenzácie zarovnania, ako je znázornené na obrázku 7.40 . Účelom prekrytia je maximalizovať prekrytie súradníc na kremíkovej doštičke s platformou kremíkovej doštičky (to znamená súradnice fotolitografického stroja). Pre lineárnu časť existujú štyri parametre: preklad (Tx, Ty), okolo vertikálnej osi (Z), rotácia (R) a zväčšenie (M). Medzi súradnicovým systémom kremíkového plátku je možné vytvoriť nasledujúci vzťah (Xw, Yw) a súradnicový systém fotolitografického stroja (XM, YM):
XM=TX+M[XW cos(R)-YW hriech (R)]


