
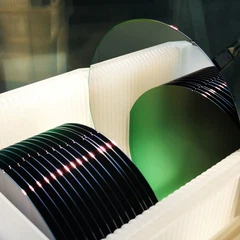
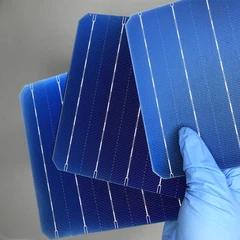


Potom, čo oblátka prešla procesom front-end, príprava čipu je dokončená a je potrebné ho narezať, aby sa oddelili čipy na oblátke a nakoniec zabaliť; okrem toho existujú aj niektoré procesy a testy, ktoré vyžadujú, aby sa čistý kremíkový plátkový substrát na použitie rozrezal na malé štvorcové kúsky.

Rozdiel medzi UV a modrým filmom
Pred krájaním oblátky sa na zadnú stranu oblátky nalepí vrstva filmu. Funkciou tejto vrstvy fólie je prilepiť triesku na fóliu, čo môže udržať zrno neporušené počas procesu rezania a znížiť problémy s lámaním, posunutím a padaním počas procesu rezania.
V skutočnej výrobe fólia používaná na fixáciu plátkov a čipov zvyčajne používa UV fóliu alebo modrú fóliu.
UV film: používa sa hlavne v procese riedenia plátkov;
Modrý film: používa sa hlavne v procese krájania oblátok;

Obrázok 1. Charakteristika UV a modrých filmov UV a modrých filmov
UV aj modrý film sú lepkavé. Stupeň lepivosti je všeobecne vyjadrený stupňom lepkavého odlupovania, zvyčajne v jednotkách N/20 mm alebo N/25 mm. 1 N/20 mm znamená, že testovací prúžok je široký 20 mm a sila potrebná na jeho odlepenie od testovacej dosky pod uhlom odlupovania 180 stupňov je 1 N.
UV film je špeciálny povlak aplikovaný na povrch substrátu PET filmu, ktorý blokuje ultrafialové svetlo a viditeľné svetlo s krátkou vlnovou dĺžkou. Obrázok 2 je všeobecný diagram štruktúry UV filmu.
Vo všeobecnosti sa UV fólia skladá z troch vrstiev. Základným materiálom je polyvinylchlorid, lepivá vrstva je v strede a uvoľňovacia fólia prilieha k lepivej vrstve. Niektoré modely UV fólie túto uvoľňovaciu fóliu nemajú.

Obrázok 2. Štruktúra UV filmu
UV film sa zvyčajne nazýva páska na ultrafialové žiarenie. Je pomerne drahý a má krátku dobu platnosti, keď sa nepoužíva. Delí sa na tri typy: vysoká viskozita, stredná viskozita a nízka viskozita.
Viskozita vysokoviskózneho UV filmu je 5000 mN/20 mm ~ 12 000 mN/20 mm pred ultrafialovým žiarením. Po ultrafialovom ožiarení je odlupovacia viskozita nižšia ako 1000 mN/20 mm;
Peelingová viskozita nízkoviskózneho UV filmu je asi 1000 mN/20 mm pred ultrafialovým ožiarením. Po ožiarení ultrafialovým žiarením poklesne odlupovacia viskozita na približne 100 mN/20 mm.
Po ultrafialovom ožiarení nebude na povrchu plátku nízkoviskózneho UV filmu žiadne zvyškové lepidlo a zrno sa dá ľahko odstrániť.
UV film má primeranú expanziu a voda neprenikne medzi zrno a pásku počas procesu riedenia a krájania.
Modrý film sa zvyčajne nazýva páska elektronickej kvality. Je to relatívne lacné. Je to modrý film s konštantnou viskozitou. Jeho viskozitný stupeň odlupovania je všeobecne 100 ~ 3000 mN / 20 mm. Vplyvom teploty vytvorí zvyškové lepidlo. Na rozdiel od toho je UV fólia stabilnejšia a má menej zvyškov lepidla ako modrá fólia.
V porovnaní s modrou fóliou má UV fólia veľké výhody vďaka variabilnému stupňu odlupovania viskozity. Jeho hlavné funkcie sú: fixovať plátok počas riedenia plátku; na ochranu čipu počas krájania plátkov, aby sa zabránilo jeho vypadnutiu alebo zlomeniu okraja; na prevrátenie a prepravu oblátky, aby sa zabránilo odpadnutiu už nakrájanej štiepky.
Štandardizácia používania rôznych parametrov UV fólie a modrej fólie a výber vhodnej UV fólie alebo modrej fólie podľa technológie spracovania vyžadovanej čipom môže ušetriť náklady a prispieť k priemyselnému rozvoju čipov.
Kocky alebo pílenie čepeľou
Kvôli veľkému treniu pri rezaní by mala byť DI voda (deionizovaná voda) striekaná nepretržite zo všetkých smerov. Okrem toho by obežné koleso malo byť pripevnené diamantovými časticami, aby sa dalo lepšie krájať.
V tomto okamihu musí byť rez (hrúbka čepele: šírka drážky) rovnomerný a nesmie presiahnuť šírku drážky rytia. Pílenie je už dlhú dobu najpoužívanejším tradičným spôsobom rezania a jeho najväčšou výhodou je, že dokáže narezať veľké množstvo plátkov v krátkom čase.
Ak sa však rýchlosť podávania plátku výrazne zvýši, zvýši sa možnosť odlupovania okraja malých triesok. Preto by mal byť počet otáčok obežného kolesa riadený približne 30,000-krát za minútu.

Optimalizácia čepele
Ak chcete čeliť novým výzvam v oblasti krájania, je potrebná spolupráca medzi systémami krájania a čepeľami. To platí najmä pre špičkové aplikácie.
Čepeľ hrá hlavnú úlohu pri optimalizácii procesu. Okrem veľkosti určujú vlastnosti kotúča tri kľúčové parametre: veľkosť diamantu (brúsneho materiálu), obsah diamantu a typ spojiva.
Spojivom je matrica rôznych kovov a/alebo diamantových brusív, ktoré sú v nej rozmiestnené. Iné faktory, ako je rýchlosť posuvu a rýchlosť vretena, môžu tiež ovplyvniť výber kotúča.


